Co to jest maszyna wulkanizująca? Krótka odpowiedź
Maszyna wulkanizująca to prasa, która przekształca nieutwardzoną mieszankę gumową w mocną, elastyczną i odporną na ciepło gotową część poprzez zastosowanie kontrolowanej temperatury, ciśnienia i czasu. Maszyna uruchamia reakcję sieciowania wewnątrz gumy, zwykle za pośrednictwem systemów utwardzania siarką lub nadtlenkiem, i ta reakcja oddziela nadający się do kształtowania arkusz mieszanki od prawdziwego produktu gumowego. Jeśli planujesz produkcję podeszew butów, O-ringów, uszczelek, węży czy uchwytów antywibracyjnych, maszyna wulkanizująca jest sercem Twojej linii produkcyjnej.
Pomyśl o tym w ten sposób: przed wulkanizacją guma zachowuje się jak miękka plastelina; po wulkanizacji staje się sprężystym materiałem, który pochłania wibracje, uszczelnia płyny i wytrzymuje ciepło i warunki atmosferyczne. Podczas procesu większość związków utwardzanych siarką jest przetrzymywana w temp 140-170°C , systemy nadtlenkowe przy ul 160-200°C oraz związki specjalistyczne, takie jak FKM i silikon przy 170-250°C . Maszyna, która nie jest w stanie konserwować tych okien, będzie produkować miękkie, lepkie lub kruche części, niezależnie od tego, jak dobry jest związek.
Konkluzja jest prosta: Twoja maszyna wulkanizująca decyduje wymiary końcowe, twardość, odkształcenie po ściskaniu i długoterminową trwałość każdej wysyłanej części. Mieszanie, frezowanie i wstępne formowanie służą temu ostatniemu etapowi, więc zaopatrz się w maszynę tuż przed zbudowaniem wokół niej reszty procesu.
- Temperatura: 140-250°C w zależności od związku i systemu utwardzania.
- Ciśnienie: zwykle 15-40 MPa na rzutowanej powierzchni części podczas utwardzania.
- Czas: od kilku minut dla cienkich uszczelek do 40-60 minut dla grubych bloków.
Jak działa wulkanizacja: ciepło, ciśnienie i czas
Chemia staje się łatwiejsza do uchwycenia, gdy porównasz gumę do miski splątanych makaronów. W związkach utwardzanych siarką ciepło rozrywa pierścienie siarki i tworzy mostki pomiędzy łańcuchami polimerowymi NR, SBR, EPDM lub NBR. Zamiast tego systemy nadtlenkowe budują bezpośrednie połączenia węgiel-węgiel. Rezultatem jest trójwymiarowa sieć, która zapewnia gumie odbicie, odporność chemiczną i zdolność do utrzymywania kształtu pod stałym obciążeniem. Przyspieszacze i aktywatory utwardzania, takie jak tlenek cynku i kwas stearynowy, kontrolują szybkość tworzenia się sieci, dlatego receptura związku ma równie duże znaczenie, jak ustawienia maszyny.
Trzy zmienne kontrolują sukces: temperatura, ciśnienie i czas. Temperatura napędza reakcję chemiczną; ciśnienie wypycha powietrze i wpycha związek do każdej wnęki; czas określa stopień zakończenia reakcji. Niedostatecznie utwardzona guma nie jest wytrzymała i słabo się odbija; nadmiernie utwardzona guma staje się twarda i podatna na pękanie.
Praktyczny czas utwardzania jest zgodny ze starą zasadą obowiązującą w warsztacie i wynosi około 3-5 minut na milimetr grubości pełnej gumy w typowych temperaturach formowania. Dlatego 12 mm blok amortyzatora może potrzebować 40–60 minut, podczas gdy uszczelka 2 mm utwardza się w mniej niż 10 minut. Grubsze części wymagają również wolniejszego nagrzewania, aby uniknąć przypalonych powierzchni i nieutwardzonych środków.
| Metoda ogrzewania | Praktyczny zakres temperatur | Typowa jednolitość | Najlepiej nadaje się do |
|---|---|---|---|
| Parowy | 120-180°C | /-5°C | Grube sekcje, autoklawy |
| Gorący olej | Do 250°C | /-2°C | Płyty wymagające dużej jednorodności |
| Wkład elektryczny | Do 300°C | /-3°C ze sterowaniem PID | Małe płyty, wtryskarki |
Główne typy maszyn wulkanizacyjnych
Nie każdy produkt gumowy można utwardzać w ten sam sposób. Geometria części, roczna objętość i styl formy wskażą Ci jeden z czterech typów maszyn.
Prasa hydrauliczna do utwardzania (formowanie tłoczne)
Koń pociągowy przemysłu gumowego. Nieutwardzony półwyrób lub pasek ładuje się do otwartej formy, płyta dociskowa zamyka się pod ciśnieniem hydraulicznym, a ciepło przechodzi przez formę do masy. Prasy pracujące w trybie wielodniowym łączą kilka poziomów form w celu zwiększenia wydajności, a ponieważ formy są stosunkowo proste, ten typ pozostaje pierwszym wyborem w przypadku podkładek, uszczelek, podeszew butów i uszczelek ogólnego przeznaczenia. Dwie krytyczne parametry zakupów to wielkość płyty i tonaż.
Próżniowa prasa wulkanizacyjna
Uwięzione powietrze powoduje powstawanie pęcherzy i niewypełnionych narożników, szczególnie w formach z cienkimi żebrami, głębokimi wgłębieniami lub metalowymi wkładkami. Próżniowa prasa wulkanizacyjna opróżnia komorę przed całkowitym zamknięciem formy, eliminując większość defektów spowodowanych powietrzem. Przyjazną dla operatora opcją w tej kategorii jest: próżniowa maszyna do prasowania na gorąco z pełną obudową, programowalnym opróżnianiem i kontrolą temperatury PID na każdej płycie dociskowej.
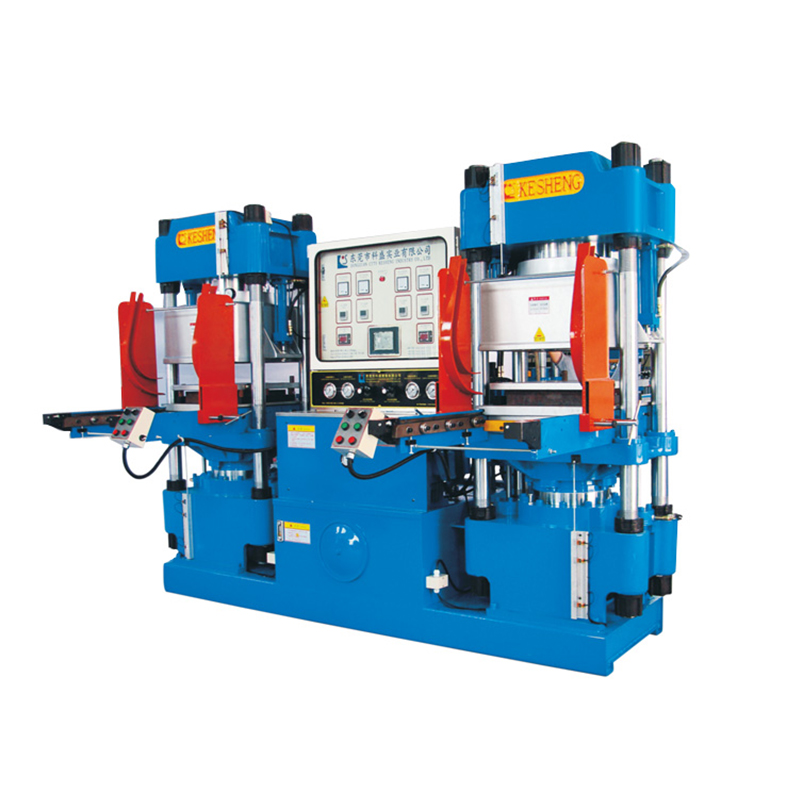 Niestandardowe maszyny do prasowania próżniowego na gorąco Producenci, dostawcy Maszyna ta jest maszyną wulkanizującą różne produkty gumowe i plastikowe. Posiada funkcje blokowania formy rozrządu, automatycznego... Zobacz produkt →
Maszyna do formowania wtryskowego gumy
Wtryskarka uplastycznia masę w ślimaku lub tłoku i wtryskuje ją bezpośrednio do zamkniętej formy pod ciśnieniem. Nie trzeba już wstępnie ważyć półfabrykatów ani otwierać formy, aby je załadować, co skraca cykle i zmniejsza wypływ. Maszyny pionowe błyszczą dzięki połączonym częściom metalowym, takim jak uszczelki olejowe i resory pneumatyczne; maszyny poziome pasują do większych listew i wyższej wydajności. Producenci uszczelek, którzy przechodzą z kompresji na wtrysk, często zauważają zauważalny spadek kosztów pracy w przypadku tych samych numerów części. Z tego powodu nasz pionowa lub pozioma wtryskarka do gumy został zbudowany z myślą o szybkiej wymianie materiału i powtarzalnej kontroli strzału.
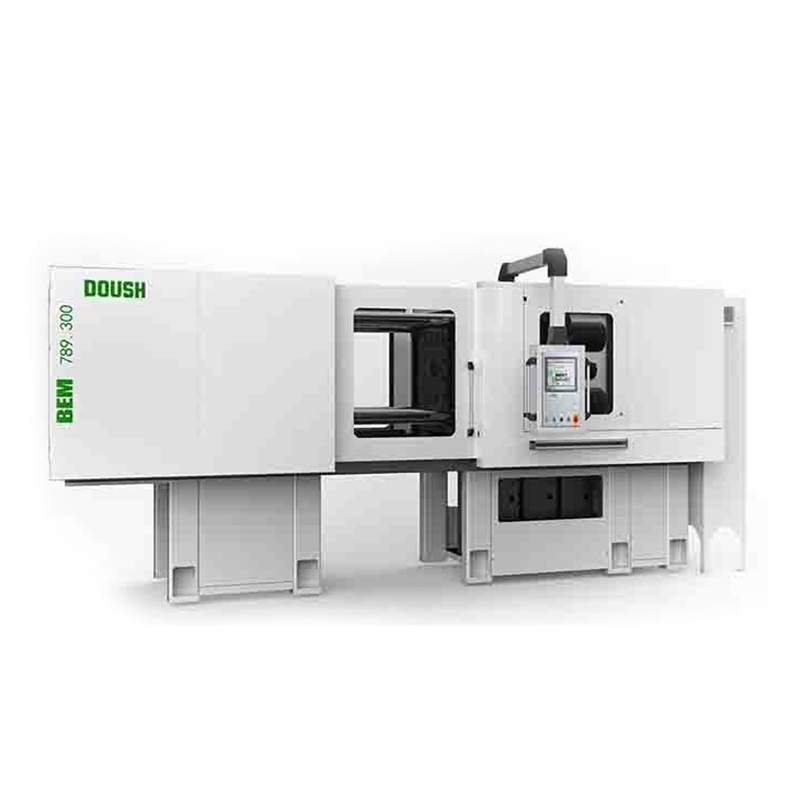 Niestandardowe pionowe / poziome maszyny do wtryskiwania gumy Producenci, dostawcy Jest to technologia wytwarzania wyrobów formowanych z gumy. Stosowany jest głównie do produkcji wyrobów formowanych z gumy, takich jak e... Zobacz produkt →
Autoklawy i linie ciągłego utwardzania
Długie profile, węże i kable nie mieszczą się pomiędzy płaskimi płytami. Produkty te utwardzają się w autoklawach wypełnionych parą pod wysokim ciśnieniem lub na liniach ciągłych, które łączą wytłaczanie z ogrzewaniem mikrofalowym, gorącym powietrzem lub kąpielą solną. W tych systemach o szybkości produkcji decyduje długość strefy grzewczej i dokładność kontroli jej temperatury, a nie tonaż prasy.
| Typ maszyny | Typowe produkty | Charakterystyka cyklu | Główna zaleta |
|---|---|---|---|
| Prasa kompresyjna | Uszczelki, podkładki, podeszwy butów | Minuty na cykl, zorientowane na partię | Niski koszt formy, elastyczność |
| Prasa próżniowa | Uszczelki precyzyjne, wkładki klejone | Nieco dłużej ze względu na ewakuację | Mniej defektów powietrza, stała gęstość |
| Maszyna wtryskowa | O-ringi, złącza, części o dużej objętości | Szybki cykl wtrysku i utwardzania | Powtarzalność, mniej błysków, niski nakład pracy |
| Autoklaw lub linia ciągła | Węże, kable, profile | Ciągłe lub wsadowe według obciążenia | Długie odcinki utwardzane równomiernie |
Jak wybrać odpowiednią maszynę wulkanizacyjną
Wybór prasy rozpoczyna się od gotowej części, a nie od katalogu produktów. Zanim poprosisz o wycenę, odpowiedz na pięć pytań.
- Jaka jest przewidywana powierzchnia największej części? Tonaż prasy równa się projektowanej powierzchni pomnożonej przez ciśnienie formowania. Część o wymiarach 400 mm x 400 mm zajmuje 0,16 m²; przy 25 MPa potrzeba 4,0 MN, około 408 ton. Dodanie 10-15% marginesu daje prasę o nacisku 450-500 ton.
- Jaka jest maksymalna temperatura utwardzania, jakiej potrzebuje Twój związek? Jeżeli w arkuszu danych podano temperaturę wyższą niż 200°C, należy unikać ogrzewania parą pod niskim ciśnieniem i zamiast tego wybrać ogrzewanie wkładem elektrycznym lub gorącym olejem.
- Ile wnęk będzie mieściła się w formie? Formy wielogniazdowe natychmiast ujawniają nierówną temperaturę płyty dociskowej, dlatego należy poprosić o odczyt jednorodności temperatury w temperaturze roboczej, a nie tylko na biegu jałowym.
- Czy Twoje części zawierają wkładki lub wymagają podciśnienia? Uszczelnienia klejone, uszczelnienia olejowe i części resorów pneumatycznych prawie zawsze korzystają z maszyn próżniowych lub wtryskowych.
- Jaka jest wielkość produkcji na zmianę? Formowanie tłoczne utrzymuje koszty oprzyrządowania na niskim poziomie; formowanie wtryskowe zapewnia oszczędność czasu cyklu i pracy, gdy wolumeny rosną.
Nie poprzestawaj na cenie referencyjnej. Budżet na uruchomienie testowe z użyciem własnego związku i potwierdzenie, w jaki sposób dostawca mierzy temperaturę płyty dociskowej i równoległość przed wysyłką. Spędziliśmy ponad 15 lat budując mieszalniki, młyny, preformery i prasy utwardzające, a każde dostarczane przez nas urządzenie jest przed pakowaniem testowane pod kątem jednorodności temperatury i stabilności ciśnienia. Jeśli nie masz pewności, która kategoria pasuje do Twoich produktów, przejrzyj nasze kompletny katalog maszyn i omów swoje formy z naszym personelem technicznym przed złożeniem zamówienia.
| Parametr | Dlaczego to ma znaczenie | Co zweryfikować |
|---|---|---|
| Rozmiar płyty | Określa maksymalne wymiary formy | Porównaj z największą formą i prześwitem |
| Tonaż znamionowy | Określa grubość wypływki i gęstość części | Oblicz na podstawie przewidywanego obszaru; poproś o raport z testu |
| Zakres temperatur | Musi zakrywać okno utwardzania twojego związku | Potwierdzić górną granicę marginesem ogrzewania |
| Jednolitość temperatury | Wpływa na spójność cyklu i współczynnik odrzuceń | Poproś o 9-punktowy pomiar w temperaturze roboczej |
| Światło dzienne i udar | Określa wysokość formy i przestrzeń rozformowania | Zmierz się z najgrubszą formą |
| System sterowania | Przechowuje receptury lekarstw i chroni jakość | Poszukaj HMI z timerami, alarmami i rejestracją danych |
| Sprzęt bezpieczeństwa | Zapobiega urazom podczas załadunku i rozformowania | Sprawdź sterowanie oburęczne, osłony i kurtyny świetlne |
Gdzie używane są maszyny wulkanizacyjne: przykłady branżowe
Maszyny wulkanizacyjne pojawiają się w każdej branży wyrobów gumowych. Wspólnym wątkiem jest potrzeba elastyczności, szczelności i odporności na ciepło i warunki atmosferyczne w rzeczywistych warunkach pracy.
- Podeszwy gumowe i obuwie sportowe: fabryki obuwia utwardzają gumowe podeszwy zewnętrzne z podeszwami środkowymi z pianki EVA, a maszyny wielostanowiskowe utrzymują linię w ruchu. Wielu korzysta z naszych w pełni automatyczna maszyna do formowania gumowych podeszew
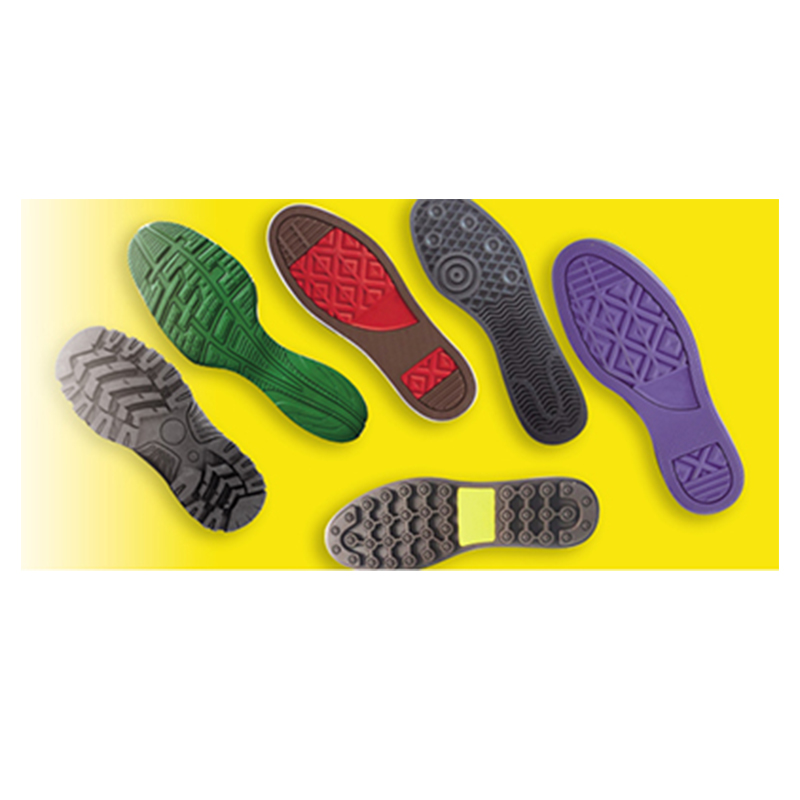 Niestandardowe, w pełni automatyczne maszyny do formowania gumowych podeszew Producenci, Suppli W pełni automatyczna maszyna do formowania na gorąco gumowej podeszwy Opis produktu 1. Automatyczna przesuwna konstrukcja formy i obracania formy może... Zobacz produkt → do utwardzania kilku podeszew na cykl przy równomiernym rozłożeniu nacisku.
- O-ringi i uszczelki: te małe części wymagają ścisłej kontroli temperatury i precyzyjnego zamknięcia formy; W tej kategorii dominują prasy próżniowe i wtryskarki.
- Uszczelki olejowe i resory pneumatyczne: ładowane są metalowe wkładki, wokół nich wtryskiwana jest guma lub formowana metodą tłoczenia, a wiązanie tworzy się podczas tego samego cyklu utwardzania.
- Węże, profile i izolacja kabli: linie ciągłe lub autoklawy zastępują prasy płaskie.
- Mocowania i rolki antywibracyjne: grube sekcje wymagają długich cykli i ostrożnych gradientów temperatury.
- Artykuły sportowe, takie jak piłki tenisowe: rdzeń piłki poddawany jest utwardzaniu cieplnemu przed etapem owijania filcem i istnieją kompletne linie do obsługi tego procesu.
Po utwardzeniu większość formowanych części nadal posiada wypływkę na linii podziału. Ręczne przycinanie lub bębnowanie w kriogenicznej komorze odparowującej czyści część bez uszkadzania jej powierzchni uszczelniającej. Zaplanuj ten etap wykańczania wraz z wyborem prasy, ponieważ objętość wypływki zależy od projektu formy i precyzji prasy.
Bezpieczeństwo i konserwacja: co powinien wiedzieć każdy kierownik produkcji
Maszyna wulkanizacyjna łączy w sobie wysoką temperaturę, dużą siłę hydrauliczną i duże ruchome płyty. Jeśli jest szanowany, zapewnia lata bezawaryjnej pracy; zignorowany może zranić operatorów i zrujnować produkcję podczas jednej zmiany.
Podstawowe elementy bezpieczeństwa dla każdej linii pras
- Zainstaluj przyciski obsługi oburęcznej lub kurtyny świetlne, aby prasa nie mogła się zamknąć, gdy operator sięga do formy.
- Stosuj procedury blokowania/oznaczania, zanim ktokolwiek wyczyści płyty dociskowe lub zmieni formy.
- Wymień węże hydrauliczne przy pierwszych oznakach zużycia. Drobny strumień oleju wyciekający pod ciśnieniem może przeniknąć przez skórę i wymagać natychmiastowej pomocy lekarskiej.
- Podczas ładowania półproduktów i usuwania utwardzonych części należy nosić zatwierdzone rękawice żaroodporne i ochronę twarzy.
- Utrzymuj obszar formy wolny od narzędzi i resztek związków chemicznych i nigdy nie wyłączaj wyłącznika bezpieczeństwa, aby zaoszczędzić kilka sekund.
Praktyczny rytm konserwacji
- Co miesiąc sprawdzaj równoległość płyt za pomocą czujnika zegarowego i utrzymuj ją w tym zakresie 0,05 mm na metr ; wypaczone płyty powodują nierówną grubość części.
- Mierz temperaturę płyty w dziewięciu punktach co trzy miesiące; spodziewać się odchylenia wewnątrz /-3°C w ustawionej temperaturze.
- Wymieniaj olej hydrauliczny i filtry zgodnie z harmonogramem, zwykle co 2000 godzin pracy i sprawdź, czy w zbiorniku nie ma wody lub brudu.
- Kalibrować czujniki temperatury co sześć miesięcy; czujnik dryfujący marnuje więcej materiału niż większość awarii mechanicznych.
- Podczas listy kontrolnej uruchamiania zmiany należy sprawdzić wkłady grzewcze, przewody olejowe i uszczelki parowe.
- Co tydzień testuj sterowanie dwuręczne, kurtyny świetlne i wyłączniki awaryjne i prowadź pisemny zapis.
Podążaj za tym rytmem, a dobrze zbudowana prasa powinna biegać 15-20 lat . Z naszego doświadczenia wynika, że przedwczesne awarie wynikają z zakupu wyłącznie na podstawie ceny, pominięcia kontroli jednorodności temperatury lub dopuszczenia do degradacji oleju hydraulicznego. Poinformuj dostawcę o mieszance, formie i schemacie zmiany biegów, a otrzymasz maszynę, która po pięciu latach od instalacji nadal będzie spełniać Twoje wymagania jakościowe.
Często zadawane pytania dotyczące maszyn wulkanizacyjnych
Jaka jest różnica pomiędzy prasą wulkanizacyjną a wtryskarką gumy?
Prasa wulkanizacyjna, czyli klasyczna prasa kompresyjna, utwardza wstępnie umieszczony półfabrykat w otwartej formie. Wtryskarka uplastycznia masę i najpierw wtryskuje ją do zamkniętej formy, a następnie utwardza. Wtrysk zapewnia krótsze cykle, mniej wypływek i lepsze wypełnienie wnęki, ale jego formy są droższe, a konfiguracja jest bardziej złożona.
Jaką temperaturę i ciśnienie powinna osiągać maszyna wulkanizująca?
Większość mieszanek gumowych utwardza się w temperaturze od 140 do 200 °C; Gatunki FKM i silikony mogą wymagać temperatury do 250°C. Typowy nacisk formowania na rzutowaną powierzchnię części wynosi 15-40 MPa , z grubszymi lub bardziej złożonymi częściami wymagającymi większego tonażu.
Jak długo guma potrzebuje wulkanizacji w prasie?
Ogólna zasada jest taka 3-5 minut na milimetr o grubości stałej, dostosowanej do krzywej utwardzania związku. Cienka uszczelka może utwardzić się w ciągu 4-8 minut, podczas gdy gruba uszczelka może działać w ciągu 40-60 minut. Zawsze potwierdzaj za pomocą testu reometrycznego utwardzania dla konkretnego związku.
Dlaczego warto używać próżniowej prasy wulkanizacyjnej?
Próżnia usuwa powietrze z wnęki formy przed całkowitym zamknięciem. Oznacza to mniej pęcherzy, lepsze wypełnienie narożników i bardziej stałą gęstość, co ma znaczenie w przypadku uszczelek, wkładek klejonych i części o złożonej geometrii.
Czy jedna maszyna może wulkanizować różne mieszanki gumowe?
Tak, pod warunkiem, że maksymalna temperatura urządzenia pokrywa okno utwardzania każdego związku. Trzymaj materiały utwardzane siarką i nadtlenkiem oddzielnie, czyszcząc formę pomiędzy partiami i przełączaj się z jednej prasy na drugą, zamiast uruchamiać niezgodne materiały tego samego dnia bez dokładnego czyszczenia.
Co skraca żywotność maszyny wulkanizacyjnej?
Typowymi winowajcami są operacje przekraczające tonaż znamionowy, nierówna temperatura płyty dociskowej bez korekty, ignorowanie stanu oleju hydraulicznego i pomijanie kontroli równoległości. Zaplanowana rutynowa konserwacja oparta na godzinach pracy, a nie miesiącach kalendarzowych, to najtańsze ubezpieczenie, jakie możesz kupić.

